如何選擇斜齒輪減速機,滿足特定回程間隙要求技術問答|減速機選型干貨回程間隙是斜齒輪減速機重要性能參數,直接影響設備定位精度、反向啟停性能。很多選型失誤,就是只看速比、扭矩,忽略回程間隙匹配,造成設備返工、精度不達標的問題。下面從選型邏輯、參數甄別、工況匹配、風險規避幾個方面說明,如何選出符合回程間隙要求的斜齒輪減速機。一、先明確現場實際需求,不要盲目追求極小間隙選型第一步,區分設備真正需要的允許背
斜齒輪減速機回程間隙的影響因素 回程間隙(背隙)指輸出端固定,輸入端正反轉動時產生的空轉角度,單位一般為 arc?min(角分),斜齒輪減速機的回程間隙不是固定值,受設計、加工裝配、使用磨損多方面共同決定:1. 齒輪本身設計因素齒輪精度等級:齒輪加工精度越高,齒面齒形誤差越小,嚙合側隙預留越小,回程間隙就越小;普通工業級斜齒輪齒輪精度 8?9 級,精密級可達 6?7 級,背隙會明顯降低。模數、齒
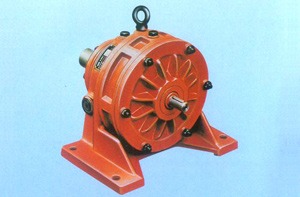
擺線針輪減速機過載引發的各類故障 擺線針輪雖然抗沖擊能力較強,但長期過載、瞬間沖擊過載會逐級損傷零件,從早期隱性問題發展到直接報廢。1. 發熱嚴重(先出現的現象)油溫、機殼急劇升高,遠超正常 70?80℃,甚至超過 95℃。潤滑油快速氧化變質、發黑,油液產生泡沫。高溫會加速油封老化漏油,軸承潤滑失效。2. 針齒套、針齒銷損壞(擺線機典型過載損壞點)針齒套表面壓痕、點蝕、剝落;針齒銷彎曲、斷裂;過
齒輪箱齒輪傳動故障綜合預防措施 結合制造、裝配、潤滑、運行、檢測維保全流程整理,可直接用于設備管理制度、檢修方案、技術報告。一、潤滑系統預防(齒輪失效首要影響因素)正確選用潤滑油嚴格按照齒輪箱廠家要求選擇黏度、類型、極壓等級油品;禁止不同品牌、不同類型齒輪油隨意混用;高速齒輪選用合成油,重載低速選用極壓工業齒輪油。規范油位管理油位保持在油標規定區間,油位過低難以形成有效油膜,過高會造成攪拌發熱、
懸掛式減速機(軸裝懸掛減速機,主流 ZGY/RXG/SLXG/WG/ZJY 系列)主要技術參數懸掛式減速機典型特征:空心輸出軸、直接懸掛在滾筒主軸上、配套扭力臂限位,多用于皮帶輸送機、攪拌上料、斗提機。一、核心性能參數(選型必看)1. 動力與轉速參數公稱傳動比 i常用:5、10、12.5、15、16、20、25、31.5;部分非標可定制。輸入轉速 n?標準基準:1400 r/min;適用范圍 ≤1
換油后油位檢查的三個關鍵時間節點1. 加注完成后即時校準(靜置 5~10 分鐘)加注新油后不要立刻啟動設備,需靜置 5~10 分鐘,讓油液充分流入箱體內部腔體、加注過程中產生的氣泡完全消散,此時通過油鏡、油尺或油位螺塞首次檢查油位,將油位校準至 MIN(低)與 MAX(高)刻度之間,較佳位置為刻度區間的 2/3 處(油位螺塞機型以油液剛好從孔口溢出為準)。2. 空載試運行后核心復查(運行 10~1
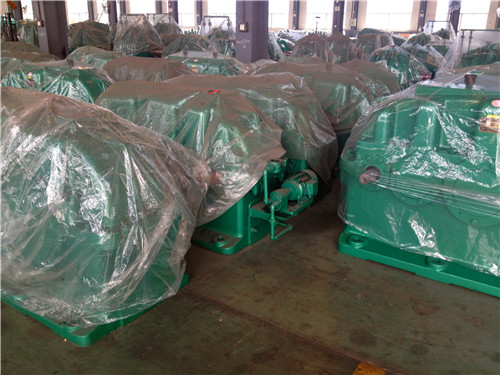
減速機是工業傳動系統的核心關鍵部件,其品質精度、運行穩定性和耐用性,直接決定整套設備的運行效率、故障發生率與服役壽命。挑選靠譜的減速機生產廠家,切忌單一比價,需從企業資質實力、產品品質、工況適配能力、交付水平、售后保障等多維度綜合考評,有效規避采購風險,大幅降低設備后期運維成本。下文為你提供一套專業、落地性極強的減速機廠家篩選標準與實操方法。一、核查企業資質與綜合實力,規避小作坊與貼牌廠商正規靠譜
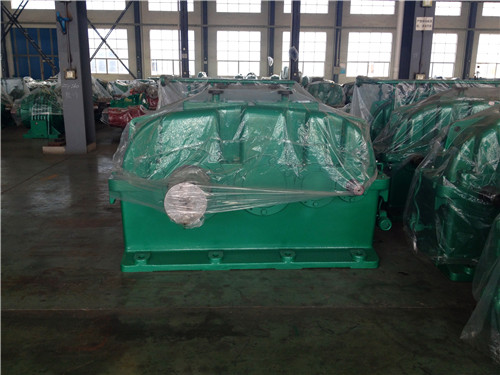
減速機公司的獲客轉型,本質是從 “線下人脈 + 展會 + 傳統搜索” 的傳統模式,向數字化、精準化、線上化模式切換的過程,其痛點既來自行業本身的 B2B 屬性與產品特性,也來自渠道迭代、組織能力、認知差等多重維度,具體可分為六大類:一、傳統渠道紅利消退,存量競爭加劇這是企業啟動轉型的核心動因,也是轉型初期直接的痛點。線下獲客成本飆升,增長不可持續展會、地推、差旅應酬的單客獲客成本已超 1200 元
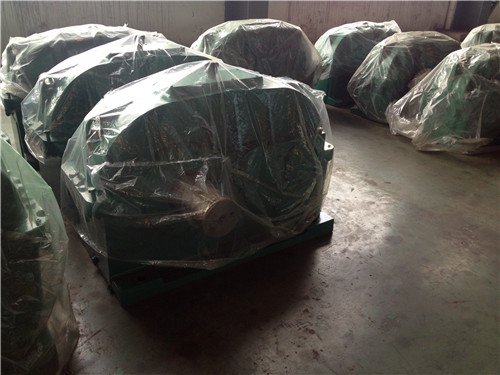
硬齒面齒輪減速機的潤滑核心作用是在高精度硬齒面上形成穩定承壓油膜,降低齒面摩擦磨損,同時帶走嚙合與軸承運轉產生的熱量和磨屑,是保障其高承載能力、長使用壽命的關鍵環節。根據減速機的功率等級、齒輪圓周速度、安裝形式及工況載荷,主流潤滑方式分為以下四類,其中閉式稀油潤滑是硬齒面機型的絕對主流方案:一、油浴潤滑(浸油潤滑)工作原理:將傳動齒輪的輪齒部分直接浸入箱體底部的潤滑油池中,齒輪運轉時輪齒帶起潤滑油
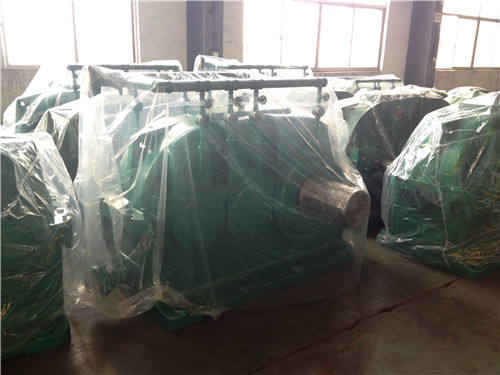
減速機局部侵蝕沒有固定的出現周期,它是一種漸進式的失效現象,出現時間和發展速度完全取決于侵蝕類型、運行工況、環境條件以及維護水平。工業現場通常將 “局部侵蝕” 分為齒面疲勞點蝕(接觸疲勞剝落)和化學 / 電化學腐蝕兩大類,二者的出現時間差異極大,以下為行業普遍參考值:一、齒面疲勞點蝕(常見的局部侵蝕形式)這是齒輪嚙合面在交變接觸應力下出現的局部金屬剝落,屬于減速機最典型的局部侵蝕失效。常規平穩工況
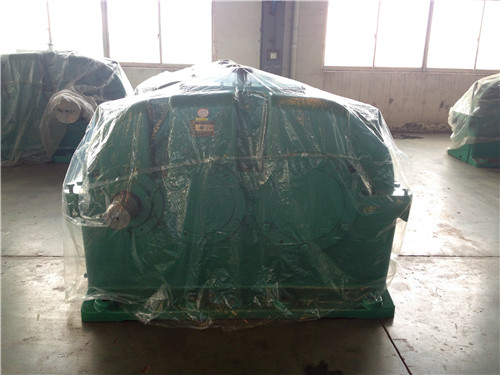
確定齒輪減速器的安裝方式,需要結合設備接口、空間布局、負載工況、潤滑密封等多個維度綜合判斷,以下是完整的判斷邏輯與選型方法。一、先明確常見安裝方式的分類與基礎特性齒輪減速器的安裝方式主要可從安裝方位和固定結構兩個維度劃分,不同形式的適用場景有本質區別。1. 按安裝方位劃分臥式安裝減速器輸入、輸出軸平行于地面,是行業通用標準機型。依靠底部結構支撐,齒輪采用飛濺潤滑,油液平鋪在殼體下半部分,潤滑可靠性
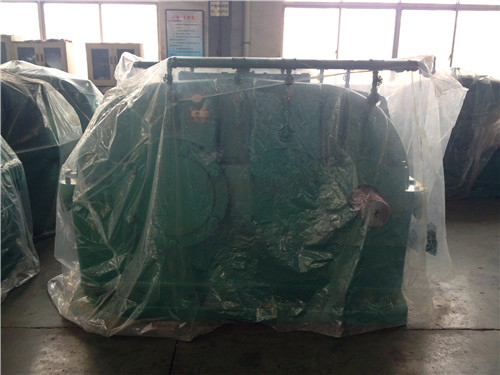
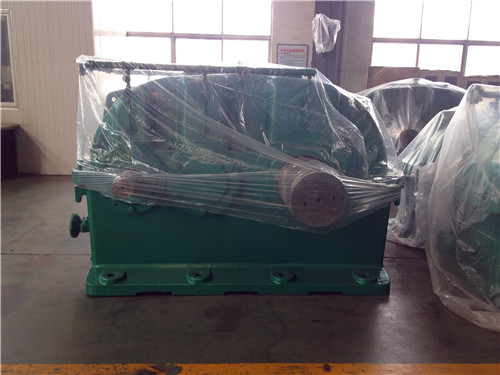
一、包裝注意事項1. 內部固定與緩沖防護小型減速機:底部及四周填充高密度泡沫、橡膠墊,與包裝內壁緊密貼合,吸收運輸顛簸沖擊力,避免橫向竄動。大型減速機:通過螺栓或打包鋼帶將設備底座固定在木質 / 鋼制包裝框架上,控制鎖緊力矩,既防止運輸位移,也避免壓力過大導致箱體變形。輸入軸、輸出軸等伸出部位加裝專用支撐套,防止運輸中受外力彎折變形;精密加工面覆蓋保護膜,避免磕碰劃傷。2. 防銹與防潮處理軸伸、鍵
齒輪減速機齒輪傳動效率的核心影響因素齒輪傳動的效率主要取決于嚙合功率損耗(占比 60%-90%),其次是攪油損耗、風阻損耗和軸承 / 密封附加損耗。以下是按影響程度排序的關鍵因素及作用機制:一、設計參數(決定性因素)1. 齒輪基本幾何參數齒數與模數:小齒輪齒數z1?越少,齒根滑動系數越大(節點處純滾動,齒頂 / 齒根滑動大),摩擦損耗越高。通常z1?≥17可避免根切并顯著降低滑動損耗;相同中心距下
斜齒輪減速機是工業領域應用廣泛的減速機類型之一,其核心優勢源于斜齒輪獨特的傾斜齒面設計,與直齒輪減速機相比,在傳動性能、承載能力和運行穩定性等方面均有顯著提升。以下是其主要優點的詳細解析:一、傳動平穩,噪音極低這是斜齒輪減速機突出的優勢。斜齒輪的齒面呈螺旋狀傾斜,嚙合過程是漸進式的:齒從一端開始接觸,逐漸過渡到整個齒面,再從另一端脫離,而非直齒輪那樣瞬間全齒嚙合和分離。大幅減少了傳動沖擊、振動和噪
一、深耕行業四十余年,權威積淀筑牢品牌實力 作為國內減速機行業標桿企業,泰隆減速機深耕機械傳動領域四十余年,積淀了深厚的技術底蘊與市場口碑。公司是全國減速機行業協會理事長單位、全國減速機標準化技術委員會秘書處單位,深度主導并參與行業標準制定,是引領行業規范化、高質量發展的核心主體。企業斬獲三十余項榮譽,產品成功配套三峽水利樞紐、嫦娥系列航天工程、杭州灣跨海大橋、上海世博會等一眾重點工程,長期為寶
減速機配件檢查與更換全攻略減速機作為工業傳動系統的核心部件,其配件的健康狀態直接決定設備運行穩定性和使用壽命。科學的檢查與更換流程能有效預防突發故障,降低維護成本。以下是系統的操作指南:一、檢查分類與周期規劃1. 日常巡檢(每班 / 每日)外觀檢查:箱體有無裂紋、變形,各結合面、軸伸處有無漏油溫度監測:用紅外測溫儀檢測殼體溫度≤80℃(蝸輪蝸桿≤90℃),軸承外圈溫差≤10℃聲音與振動:用聽針聽診
泰隆減速機產品覆蓋硬齒面齒輪、擺線針輪、蝸輪蝸桿、行星、諧波等全系列品類,廣泛適配化工、物流、冶金、機床、輕工等各類工業場景。科學合理的選型是保障設備穩定運行、降低運維成本、延長設備使用壽命的關鍵。本指南依據泰隆官方選型規范,結合一線實際工況經驗,從選型核心條件、機型場景適配、核心參數校核、選型避坑要點、配套安裝維護五大維度,整理出一套系統化、可落地的選型方案。一、選型核心前提:明確工況需求 選
結合減速機工況,輸出軸斷軸核心分瞬時過載扭斷、疲勞斷裂、配合 / 安裝不當斷裂三大類,下面按高發程度梳理具體原因、對應特征和位置,方便現場判斷:一、瞬時過載 / 堵轉扭斷(常見,突發斷裂)多為瞬間斷裂,運轉中突然停機,斷口平整。負載卡死、異物卡阻物料、雜物卡住執行機構,負載抱死,電機持續發力,輸出軸承受遠超額定的扭轉力矩,直接扭斷。多發于輸送、攪拌、輥道設備。設備硬啟動 / 重載啟動未做軟啟動,冷
硬齒面減速機常見故障齒輪類故障齒面點蝕、磨損、膠合、崩齒斷齒、嚙合異響、齒面剝落軸承類故障軸承異響、發熱發燙、卡滯卡死、間隙過大晃動、軸承碎裂滲漏故障軸端漏油、箱體結合面滲油、透氣帽溢油運轉異常整機震動偏大、轉速不穩、空載 / 負載抖動溫度異常機身快速升溫、油溫超標、局部過熱軸與連接件故障軸頸磨損、鍵槽滾鍵、聯軸器錯位、輸出無力打滑潤滑故障油液變質進水、油位不足、油泥堵塞、潤滑失效
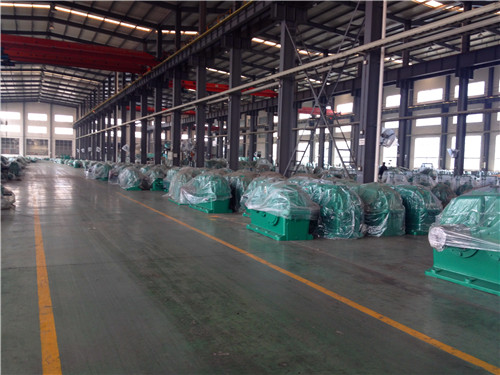
硬齒面減速機內部零配件維護保養全攻略硬齒面減速機內部零配件維護的核心原則是:以潤滑為基礎、以狀態監測為手段、以定期檢查為保障、以預防為主,重點關注齒輪、軸承、密封件、軸與鍵、潤滑系統五大核心部件。一、核心維護周期總覽(建議)表格維護類型周期核心檢查內容日常點檢每日 1-2 次噪音、振動、溫度、油位、泄漏定期檢查每月 1 次緊固件、密封件、油質、軸承溫度季度診斷每季度 1 次振動頻譜分析、油液檢測年
掃一掃咨詢微信客服
服務熱線