減速機安裝方位錯誤引發的設備故障減速機有規定安裝形式(臥式、立式、倒裝、側裝),安裝方位錯,本質是潤滑、密封、受力、散熱全部偏離設計狀態,故障會逐步爆發,從輕到重如下:一、潤滑失效(常見,先出現)齒輪 / 軸承缺油干磨油位是按設計安裝角度標定的。裝反、傾斜過大時,潤滑油無法浸沒嚙合齒輪與軸承,高速運轉下缺少油膜,齒輪、滾動軸承快速磨損、點蝕。典型現象:溫升飆升、異響,短時間軸承燒損。油池攪動過熱如
斜齒輪減速機的回程間隙可以調整嗎? 很多客戶在現場使用中,發現回程間隙偏大,會問能不能直接調小,這里分新機出廠前、現場裝機后兩種場景說明。一、新機階段:出廠前可有限調整,不能無限制縮小斜齒輪減速機(R/F/K/S 四大系列)的回程間隙,核心由齒輪加工側隙、軸承游隙、裝配墊片共同決定。標準現貨機型:出廠間隙已經固定,不可調整批量量產的標準斜齒輪減速機,齒輪、軸承、墊片都是按標準規格裝配完成,整機封
如何選擇斜齒輪減速機,滿足特定回程間隙要求技術問答|減速機選型干貨回程間隙是斜齒輪減速機重要性能參數,直接影響設備定位精度、反向啟停性能。很多選型失誤,就是只看速比、扭矩,忽略回程間隙匹配,造成設備返工、精度不達標的問題。下面從選型邏輯、參數甄別、工況匹配、風險規避幾個方面說明,如何選出符合回程間隙要求的斜齒輪減速機。一、先明確現場實際需求,不要盲目追求極小間隙選型第一步,區分設備真正需要的允許背
回程間隙(俗稱背隙)是衡量斜齒輪減速機傳動精度、換向穩定性的核心指標,直接決定設備定位精度、運行噪音和使用壽命。很多用戶容易混淆普通硬齒面斜齒輪減速機與精密斜齒行星減速機的間隙標準,本文統一梳理行業通用標準、進口機型參數、磨損變化規律及選型適用場景,助力精準選型。一、通用測量基準(行業統一標準)所有間隙參數均遵循行業通用檢測標準:輸入軸完全鎖死,輸出軸空載正反轉動測試,單位為 arc-min(弧分
斜齒輪減速機回程間隙大小對設備運行的影響回程間隙(背隙),指輸出軸固定時,輸入軸可轉動的空轉角度,單位一般為 arc?min(角分),斜齒輪減速機本身背隙遠大于精密行星減速機,間隙過大、過小都會帶來不同設備問題。一、回程間隙偏大帶來的主要影響反向定位精度下降設備換向運轉時會出現空程,指令動作和實際輸出不同步。往復運動、點位定位機構,會出現定位不準、重復定位誤差大;停機換向瞬間有明顯滯后,不能精準停
斜齒輪減速機回程間隙的影響因素 回程間隙(背隙)指輸出端固定,輸入端正反轉動時產生的空轉角度,單位一般為 arc?min(角分),斜齒輪減速機的回程間隙不是固定值,受設計、加工裝配、使用磨損多方面共同決定:1. 齒輪本身設計因素齒輪精度等級:齒輪加工精度越高,齒面齒形誤差越小,嚙合側隙預留越小,回程間隙就越小;普通工業級斜齒輪齒輪精度 8?9 級,精密級可達 6?7 級,背隙會明顯降低。模數、齒
行星減速機回程間隙對傳動精度的影響一、什么是回程間隙(背隙、側隙)回程間隙,也叫背隙,指輸入端固定不動,輸出端正反轉動時,輸出軸可以自由空轉的角度,單位:arc?min(角分)、角秒,也可換算成輸出軸圓周側隙。本質是齒輪副嚙合齒面之間預留的間隙,用來補償熱膨脹、儲存潤滑油、避免齒輪卡死。注意:回程間隙≠傳動誤差;回程間隙只在換向、反轉的時候才顯現。二、回程間隙對傳動精度的 5 大核心影響1. 反向
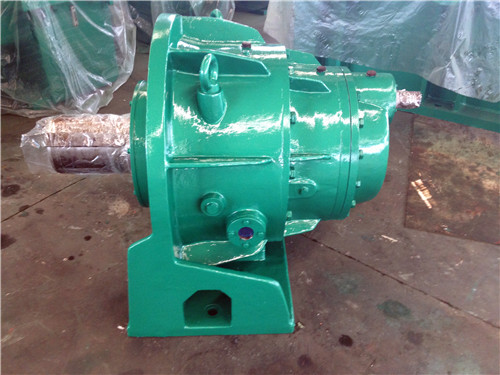
齒輪減速機減少磨損是否要定期換潤滑油需要,定期更換潤滑油是降低齒輪、軸承磨損非常關鍵的維護手段。為什么必須定期換油潤滑油長期工作后,會受熱氧化、混入金屬磨屑、水分、灰塵,油的粘度、抗磨性能下降,油膜難以形成,齒輪和軸承就會干摩擦,加劇磨損、點蝕,嚴重會打齒損壞。即使油看起來還清亮,添加劑也會消耗失效,不能只靠肉眼判斷。常規換油周期(參考,以設備說明書為準)新機首次換油:運轉 200~500 小時,
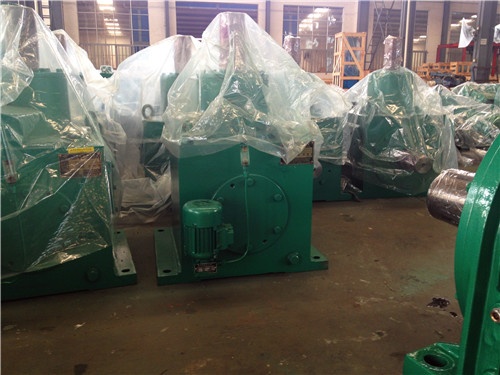
擺線針輪減速機過載引發的各類故障 擺線針輪雖然抗沖擊能力較強,但長期過載、瞬間沖擊過載會逐級損傷零件,從早期隱性問題發展到直接報廢。1. 發熱嚴重(先出現的現象)油溫、機殼急劇升高,遠超正常 70?80℃,甚至超過 95℃。潤滑油快速氧化變質、發黑,油液產生泡沫。高溫會加速油封老化漏油,軸承潤滑失效。2. 針齒套、針齒銷損壞(擺線機典型過載損壞點)針齒套表面壓痕、點蝕、剝落;針齒銷彎曲、斷裂;過
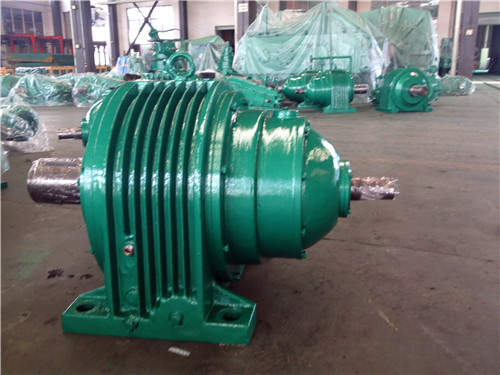
齒輪磨損為什么會造成減速機振動 齒輪磨損本質是齒面形態被破壞,原本平穩的嚙合傳動變成沖擊、交變載荷,進而激發振動,主要機理分 4 點:齒面輪廓破壞,嚙合不再平順新齒輪齒面是標準漸開線,嚙合時接觸平穩、載荷均勻。磨損后齒面磨掉金屬、出現溝槽、磨痕,齒形失真。齒輪每轉到磨損位置,嚙合間隙瞬間變化,產生周期性沖擊力,沖擊力傳遞到箱體,手摸殼體就能感受到振動。嚙合側隙變大,產生撞擊長期磨損,齒厚減薄,齒
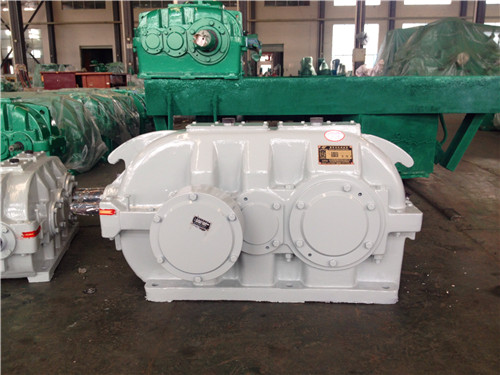
減速機齒輪熱處理前為什么要清洗 齒輪熱處理(滲碳、淬火、調質等)前清洗,核心目的:去除工件表面油污、切削液、鐵屑、氧化皮、雜質,保障熱處理質量,避免齒輪報廢,具體原因如下:防止熱處理產生缺陷齒輪表面殘留切削油、防銹油、乳化液,進入高溫爐內會受熱碳化,形成炭黑、積碳附著齒面。滲碳工藝:油污會局部增碳,造成齒面碳含量不均勻,出現局部硬點、軟區、硬度不均;齒根、齒角位置碳濃度異常,淬火后容易開裂。淬火
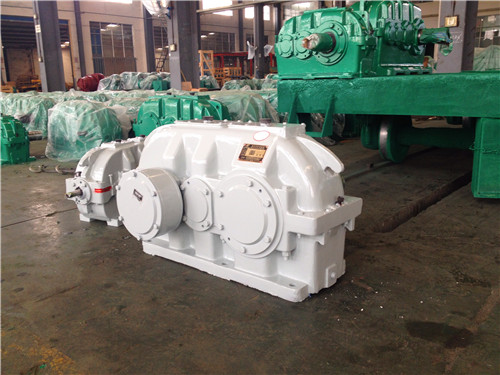
齒輪箱齒輪傳動故障綜合預防措施 結合制造、裝配、潤滑、運行、檢測維保全流程整理,可直接用于設備管理制度、檢修方案、技術報告。一、潤滑系統預防(齒輪失效首要影響因素)正確選用潤滑油嚴格按照齒輪箱廠家要求選擇黏度、類型、極壓等級油品;禁止不同品牌、不同類型齒輪油隨意混用;高速齒輪選用合成油,重載低速選用極壓工業齒輪油。規范油位管理油位保持在油標規定區間,油位過低難以形成有效油膜,過高會造成攪拌發熱、
根據工作環境選型懸掛式(空心軸懸掛減速機 ZGY/ZJY/XG 型)完整方案 懸掛減速機多用于皮帶輸送機、斗式提升機、刮板機,環境直接決定密封、潤滑、附件、材質、冷卻方式,不能只看扭矩與功率。下面按環境分類給出選型要點、避坑重點。一、先劃分四大環境維度溫度環境(高低溫)粉塵、水汽、腐蝕介質工況沖擊、連續運行時長安裝位置:室內 / 露天、有無淋水、傾斜安裝二、不同典型工況環境選型細則1)常溫室內、
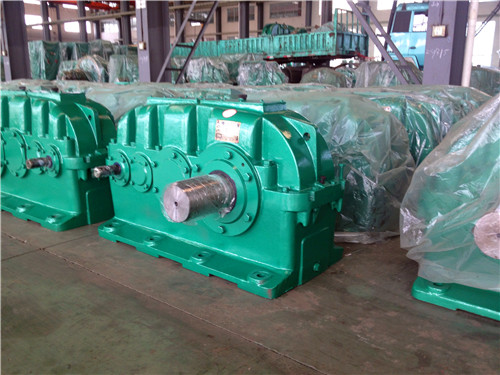
在工業傳動系統中,減速機是保障設備動力傳輸的核心關鍵部件,其運行穩定性、使用壽命與綜合品質,直接關乎整條生產線的作業效率,同時深刻影響企業日常運維成本。當前國內減速機市場品牌繁雜、產品質量參差不齊,挑選一款品質可靠、性價比突出、售后體系完善的減速機設備,是工業企業實現生產提質、增效、降本的核心關鍵。綜合行業市場口碑、品牌綜合實力、技術研發積淀、產品品質標準及市場認可度來看,江蘇泰隆減速機(江蘇泰隆
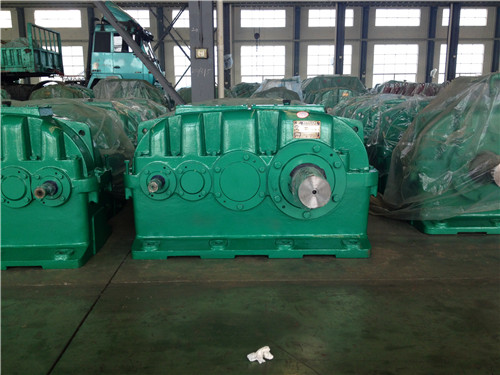
懸掛式減速機(軸裝懸掛減速機,主流 ZGY/RXG/SLXG/WG/ZJY 系列)主要技術參數懸掛式減速機典型特征:空心輸出軸、直接懸掛在滾筒主軸上、配套扭力臂限位,多用于皮帶輸送機、攪拌上料、斗提機。一、核心性能參數(選型必看)1. 動力與轉速參數公稱傳動比 i常用:5、10、12.5、15、16、20、25、31.5;部分非標可定制。輸入轉速 n?標準基準:1400 r/min;適用范圍 ≤1
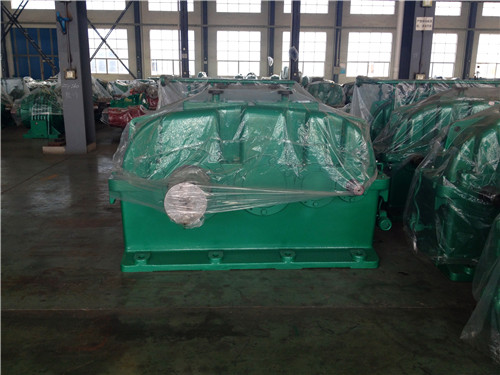
硬齒面斜齒輪減速機螺旋角 β 對齒輪疲勞的完整機理硬齒面齒輪主要兩類疲勞失效:齒面接觸疲勞(點蝕、剝落)、齒根彎曲疲勞(齒根裂紋、斷齒),同時還要附帶軸承疲勞。螺旋角通過重合度、載荷分配、動載荷、齒根應力、軸向力、齒面滑動特性共同作用,不是越大越好,存在較優區間。一、核心機理:螺旋角改變兩大重合度斜齒輪總重合度\(\varepsilon_\gamma=\varepsilon_\alpha+\var
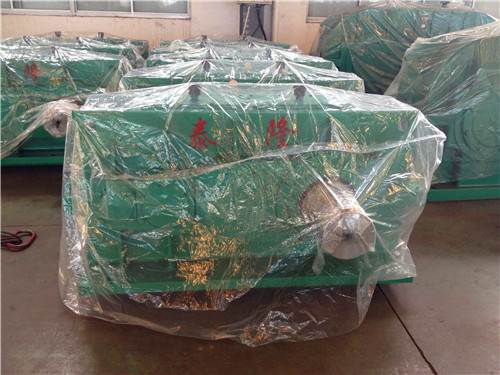
硬齒面齒輪減速機的疲勞失效以齒面接觸疲勞(點蝕、剝落)和齒根彎曲疲勞(斷齒)為核心形式,齒輪參數優化的核心邏輯是:降低循環應力幅值、均勻齒面載荷分布、削弱嚙合動載荷沖擊、消除應力集中源。參數優化需系統匹配,而非單一參數調整,以下從五大維度展開具體優化方法與原則。一、基礎幾何參數優化:筑牢雙疲勞強度基礎模數與齒數配比優化原則:在滿足齒根彎曲疲勞強度的前提下,減小模數、增加齒數。抗疲勞原理:齒數增加可
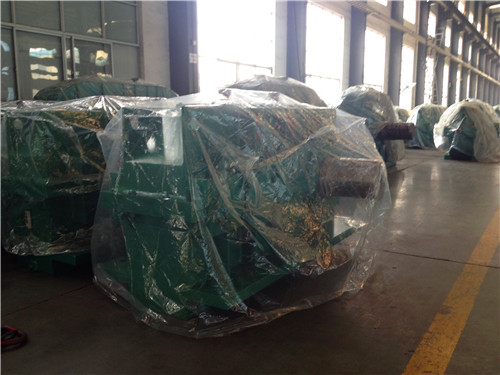
換油后油位檢查的三個關鍵時間節點1. 加注完成后即時校準(靜置 5~10 分鐘)加注新油后不要立刻啟動設備,需靜置 5~10 分鐘,讓油液充分流入箱體內部腔體、加注過程中產生的氣泡完全消散,此時通過油鏡、油尺或油位螺塞首次檢查油位,將油位校準至 MIN(低)與 MAX(高)刻度之間,較佳位置為刻度區間的 2/3 處(油位螺塞機型以油液剛好從孔口溢出為準)。2. 空載試運行后核心復查(運行 10~1
行星減速機 20 條絕對禁忌(直白實操版,伺服精密款重點注意)一、安裝裝配類禁忌(容易直接打壞精度、斷軸)禁止錘子直接敲擊輸入軸、輸出軸、法蘭、油封端蓋裝鏈輪、皮帶輪、聯軸器只能用頂絲壓入,敲擊會導致軸彎曲、軸承滾道內傷、齒輪錯位、回程間隙直接超標報廢。禁止電機與減速機不同軸強行鎖死同軸度偏差過大,運行后軸承快速發熱抱死、齒輪單邊點蝕,短期就異響報廢,角度對中誤差必須控制極小。禁止法蘭螺栓單邊擰緊
伺服減速機點蝕修復后的維持時間沒有固定值,核心取決于修復工藝等級、點蝕損傷程度和后續運行工況,從短期應急的 1~4 周到接近新機壽命的 1~2 萬小時不等,重度點蝕不建議修復。以下是不同修復方案對應的壽命參考與關鍵影響因素:一、不同修復方式的壽命參考1. 應急臨時修復(輕度點蝕、不停產過渡)常見方案:免拆機換油 + 極壓抗磨添加劑、金屬修補劑填補淺坑、臨時降載運行維持時長:通常1~4 周,長不超過
掃一掃咨詢微信客服
服務熱線