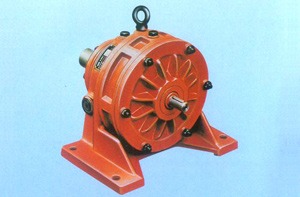
斜齒輪減速機回程間隙的影響因素
回程間隙(背隙)指輸出端固定,輸入端正反轉動時產生的空轉角度,單位一般為 arc?min(角分),斜齒輪減速機的回程間隙不是固定值,受設計、加工裝配、使用磨損多方面共同決定:
1. 齒輪本身設計因素
- 齒輪精度等級:齒輪加工精度越高,齒面齒形誤差越小,嚙合側隙預留越小,回程間隙就越小;普通工業級斜齒輪齒輪精度 8?9 級,精密級可達 6?7 級,背隙會明顯降低。
- 模數、齒寬:同等條件下齒寬越大,嚙合接觸區域更大,允許側隙可以做更小;模數偏大,齒隙設計余量會相應放大。
- 螺旋角大小:斜齒輪依靠螺旋齒重疊嚙合,螺旋角越大,重合度越高,運行更平穩,但裝配側隙設計取值會影響最終回程間隙。
- 級數(減速比):級數越多,回程間隙疊加越大。單級斜齒輪背隙小;兩級、三級減速機,每一級齒輪副的側隙會逐級累加,減速比越大,總回程間隙越大。
2. 殼體與軸承裝配因素
- 軸承類型與軸承游隙:滾動軸承本身存在徑向、軸向游隙;軸承游隙過大,齒輪軸會發生徑向竄動,直接放大回程間隙;選用預緊軸承可以抑制竄動,減小背隙。
- 箱體加工公差:箱體軸承孔中心距、平行度、同軸度誤差,會改變齒輪嚙合側隙;箱體加工偏差大,齒嚙合間隙被迫放大,回程間隙上升。
- 裝配工藝:齒輪嚙合墊片調整、軸承預緊量調整是關鍵。預緊過大會發熱、磨損快;預緊不足,間隙偏大。裝配工人調整水平直接影響成品實際背隙。
3. 密封、溫升熱膨脹因素
齒輪運轉發熱后,齒輪、軸、箱體受熱膨脹,齒側間隙會動態變小;出廠冷態測得的回程間隙,和設備高溫工作狀態下的間隙不一樣。
- 出廠必須預留合理冷態側隙,防止熱脹卡死;這就造成冷機回程間隙會比熱機略大。
油封、擋圈等零部件裝配干涉,也會間接帶來額外空轉間隙。
4. 負載與使用磨損(后期變化)
- 負載沖擊、過載:沖擊載荷會造成齒面微塑性變形,長期沖擊會讓嚙合間隙逐步變大。
- 磨損老化:長期運行,齒面磨損、軸承磨損,回程間隙會隨使用時間逐步增大;潤滑不良會加速磨損,背隙惡化速度加快。
- 輸出軸受力變形:輸出端承受徑向、軸向大負載,軸發生撓曲變形,齒輪嚙合錯位,會表現出實測回程間隙增大。
5. 出廠標準選型定位
普通 R/K/F/S 硬齒面斜齒輪減速機,屬于通用傳動,不追求極小背隙,出廠不會做精密預緊;如果需要極小回程間隙,斜齒輪結構本身有局限,優先選行星減速機。
簡單總結:
出廠靜態回程間隙:由齒輪精度、減速級數、軸承游隙、裝配預緊、箱體公差決定;
使用過程回程間隙變化:由溫升熱膨脹、沖擊過載、齒面軸承磨損、輸出軸形變決定。